 Djinious




Bellini Foods — Ligne d’embouteillage aseptique 3
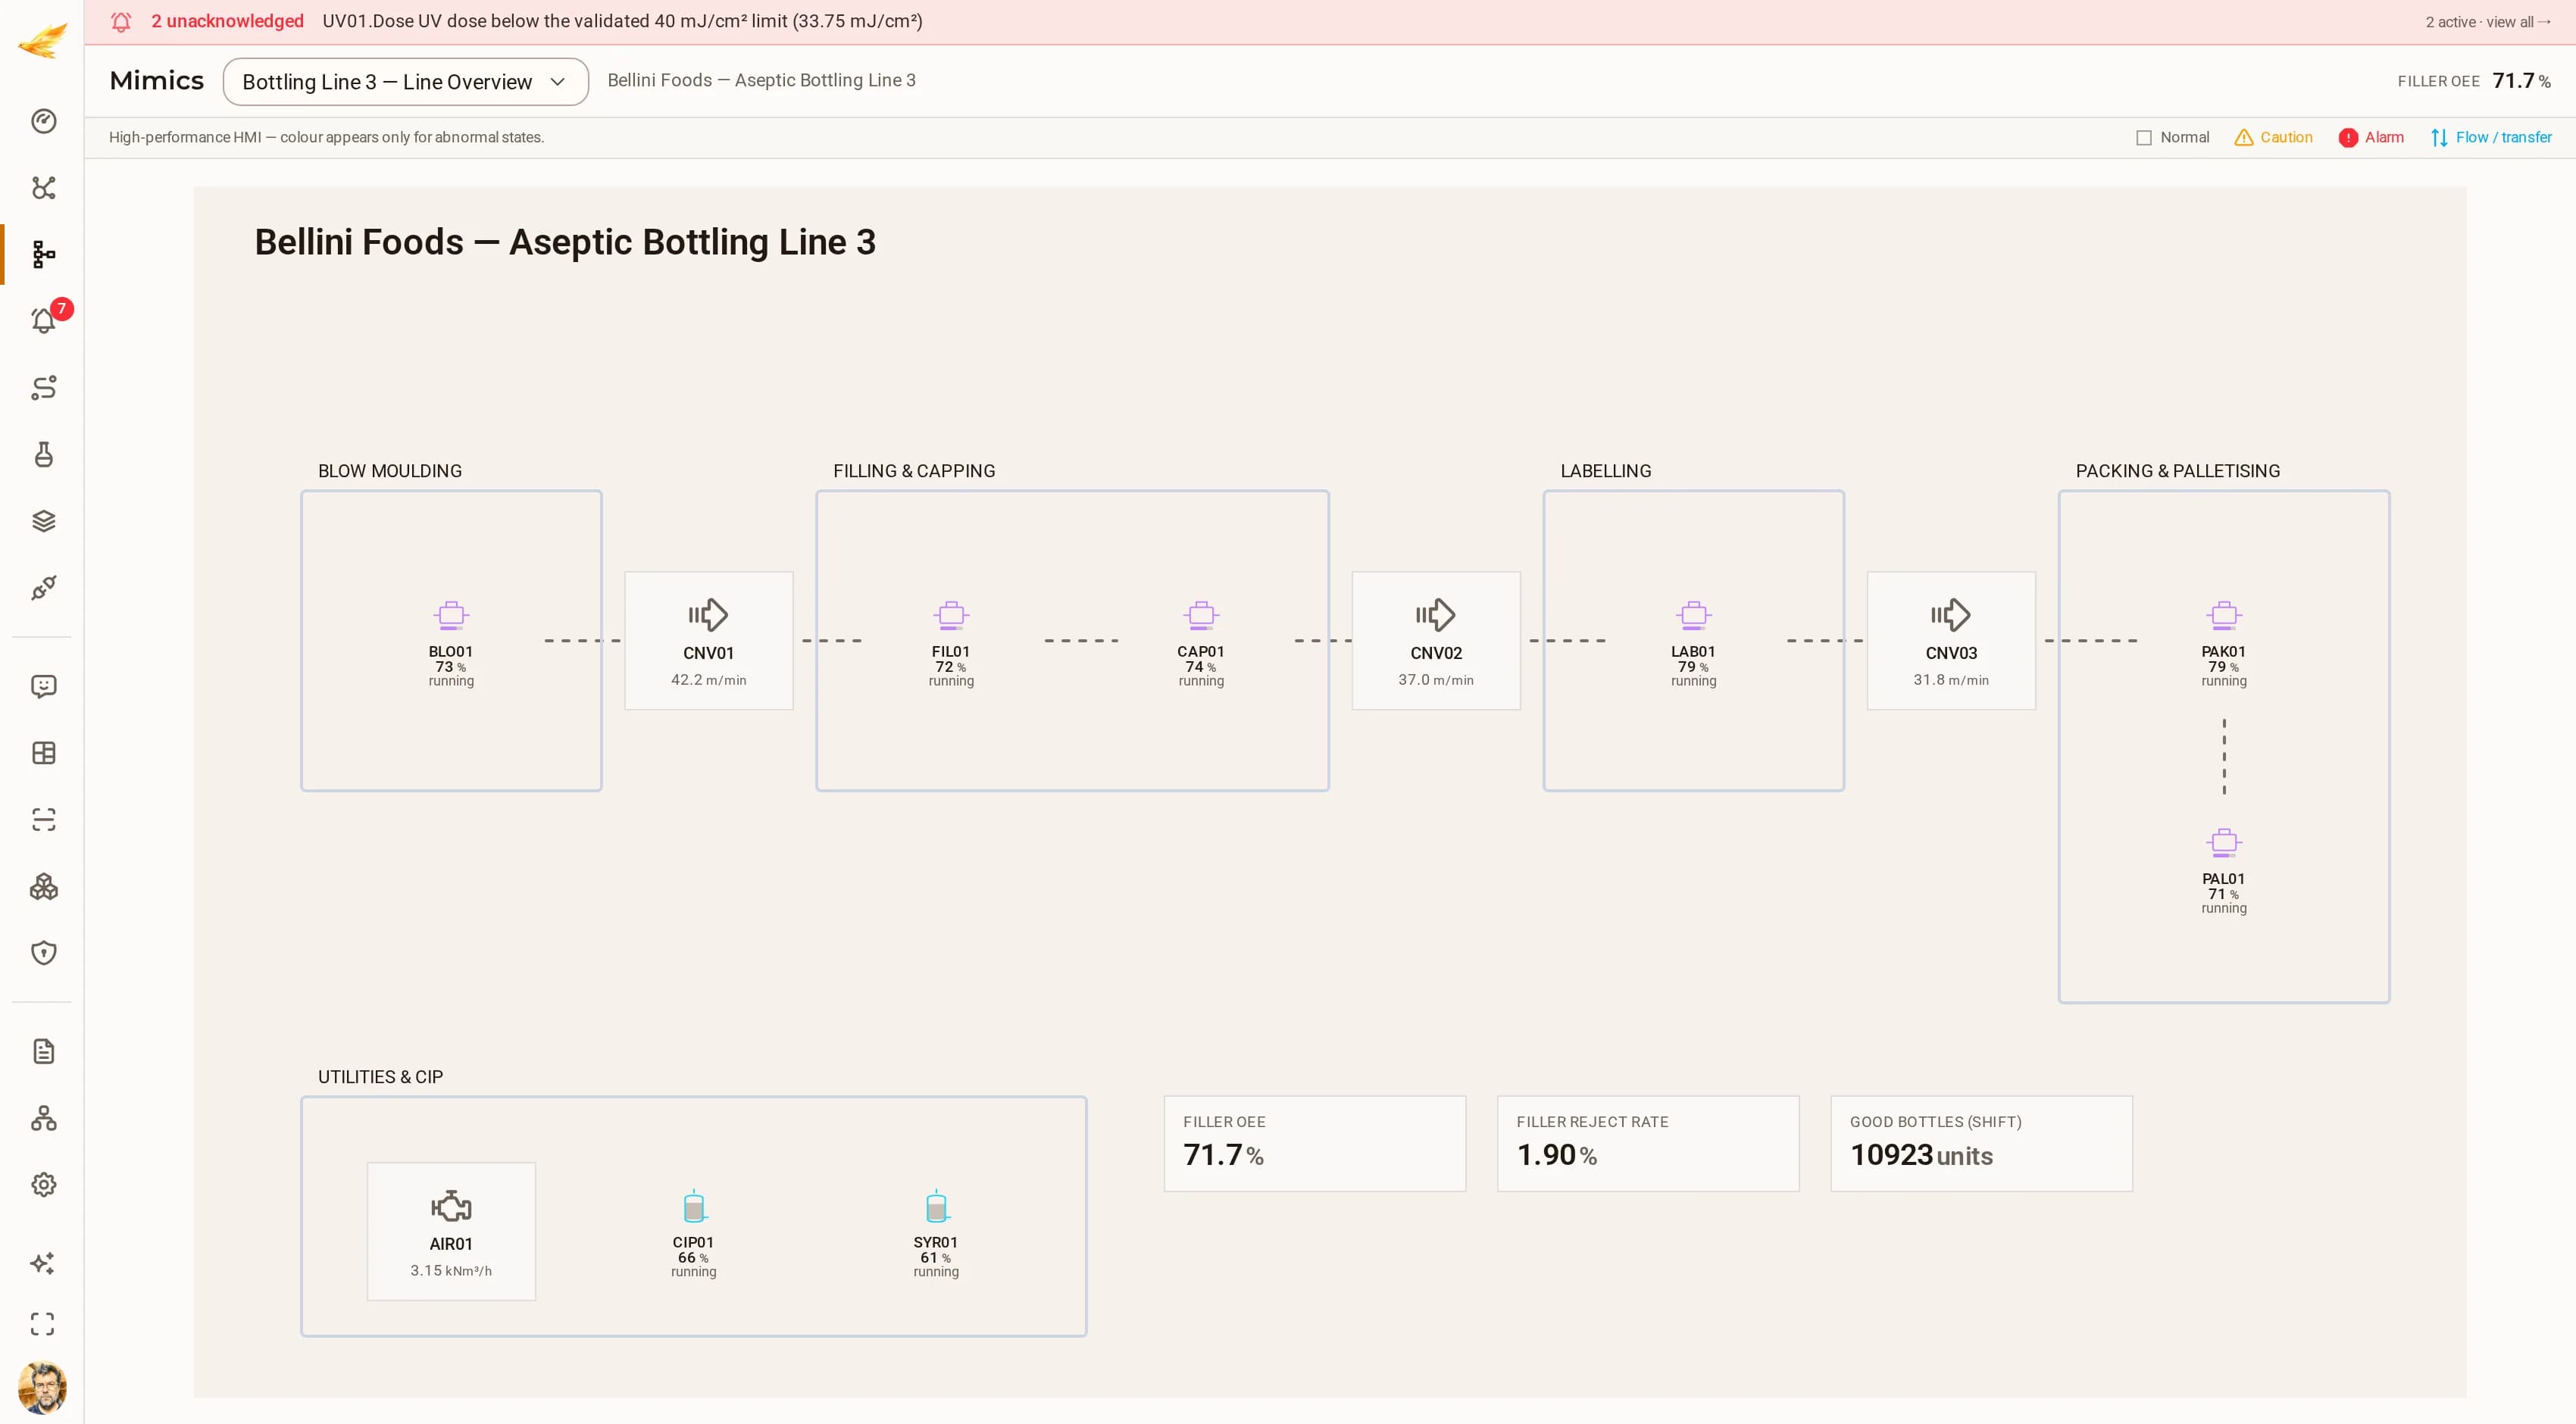
Une ligne PET aseptique de 24 000 bouteilles/heure : soufflage, remplissage aseptique, bouchage, étiquetage, encaissage et palettisation, avec un TRS en direct sur chaque machine et son propre bloc utilités et NEP.
 DjiniousCC
- code de site
- BLN3code de site
- actifs
- 12actifs
- tags en direct
- 95tags en direct
- classe d’autorité
- C4classe d’autoritéaction opérationnelle
Site BLN3, Parme, Italie. Ce ne sont pas des maquettes : les cinq sites tournent côte à côte dans la même instance DjiniousCC — 99 actifs et 693 tags en direct, acquis à 1 Hz, historisés, alarmés, chacun avec une procédure qui a été répétée à blanc et prouvée sur un jumeau isolé.
Chasser la production au-delà du coude de qualité coûte plus que cela ne rapporte
Poussez la ligne à 100 % de la cadence nominale de la remplisseuse, et les rejets pour niveau de remplissage et scellage grimpent au-delà de 9 %. Les bouteilles supplémentaires produites ne compensent jamais les bouteilles mises au rebut, et sur une ligne aseptique, une excursion de rejet déclenche une revue de sécurité alimentaire, pas seulement un chiffre de rendement.
Ce que la plateforme modélise ici
Chaque famille dispose d’un modèle comportemental partagé par le simulateur en direct et le jumeau de validation, si bien qu’une répétition à blanc se comporte comme l’installation elle-même.
Souffleuse · Remplisseuse aseptique · Boucheuse · Étiqueteuse · Encaisseuse · Palettiseur · Convoyeurs d’accumulation · Air comprimé usine · Bacs NEP et sirop
La procédure : Line 3 Overspeed Reject Recovery
Ramener la remplisseuse aseptique dans sa fenêtre de qualité après une poussée en survitesse : ramener la remplisseuse et les machines de part et d’autre à la cadence de ligne équilibrée, et exiger la confirmation du superviseur de ligne avant d’appliquer le changement. Classe d’autorité : C4 · action opérationnelle.
Étape 1
Ramener la remplisseuse → 86 %
Étape 2
Ramener la boucheuse → 86 %
Étape 3
Ramener l’étiqueteuse → 86 %
Étape 4
Confirmation du superviseur de ligne
Étape 5
Notifier le bureau de ligne
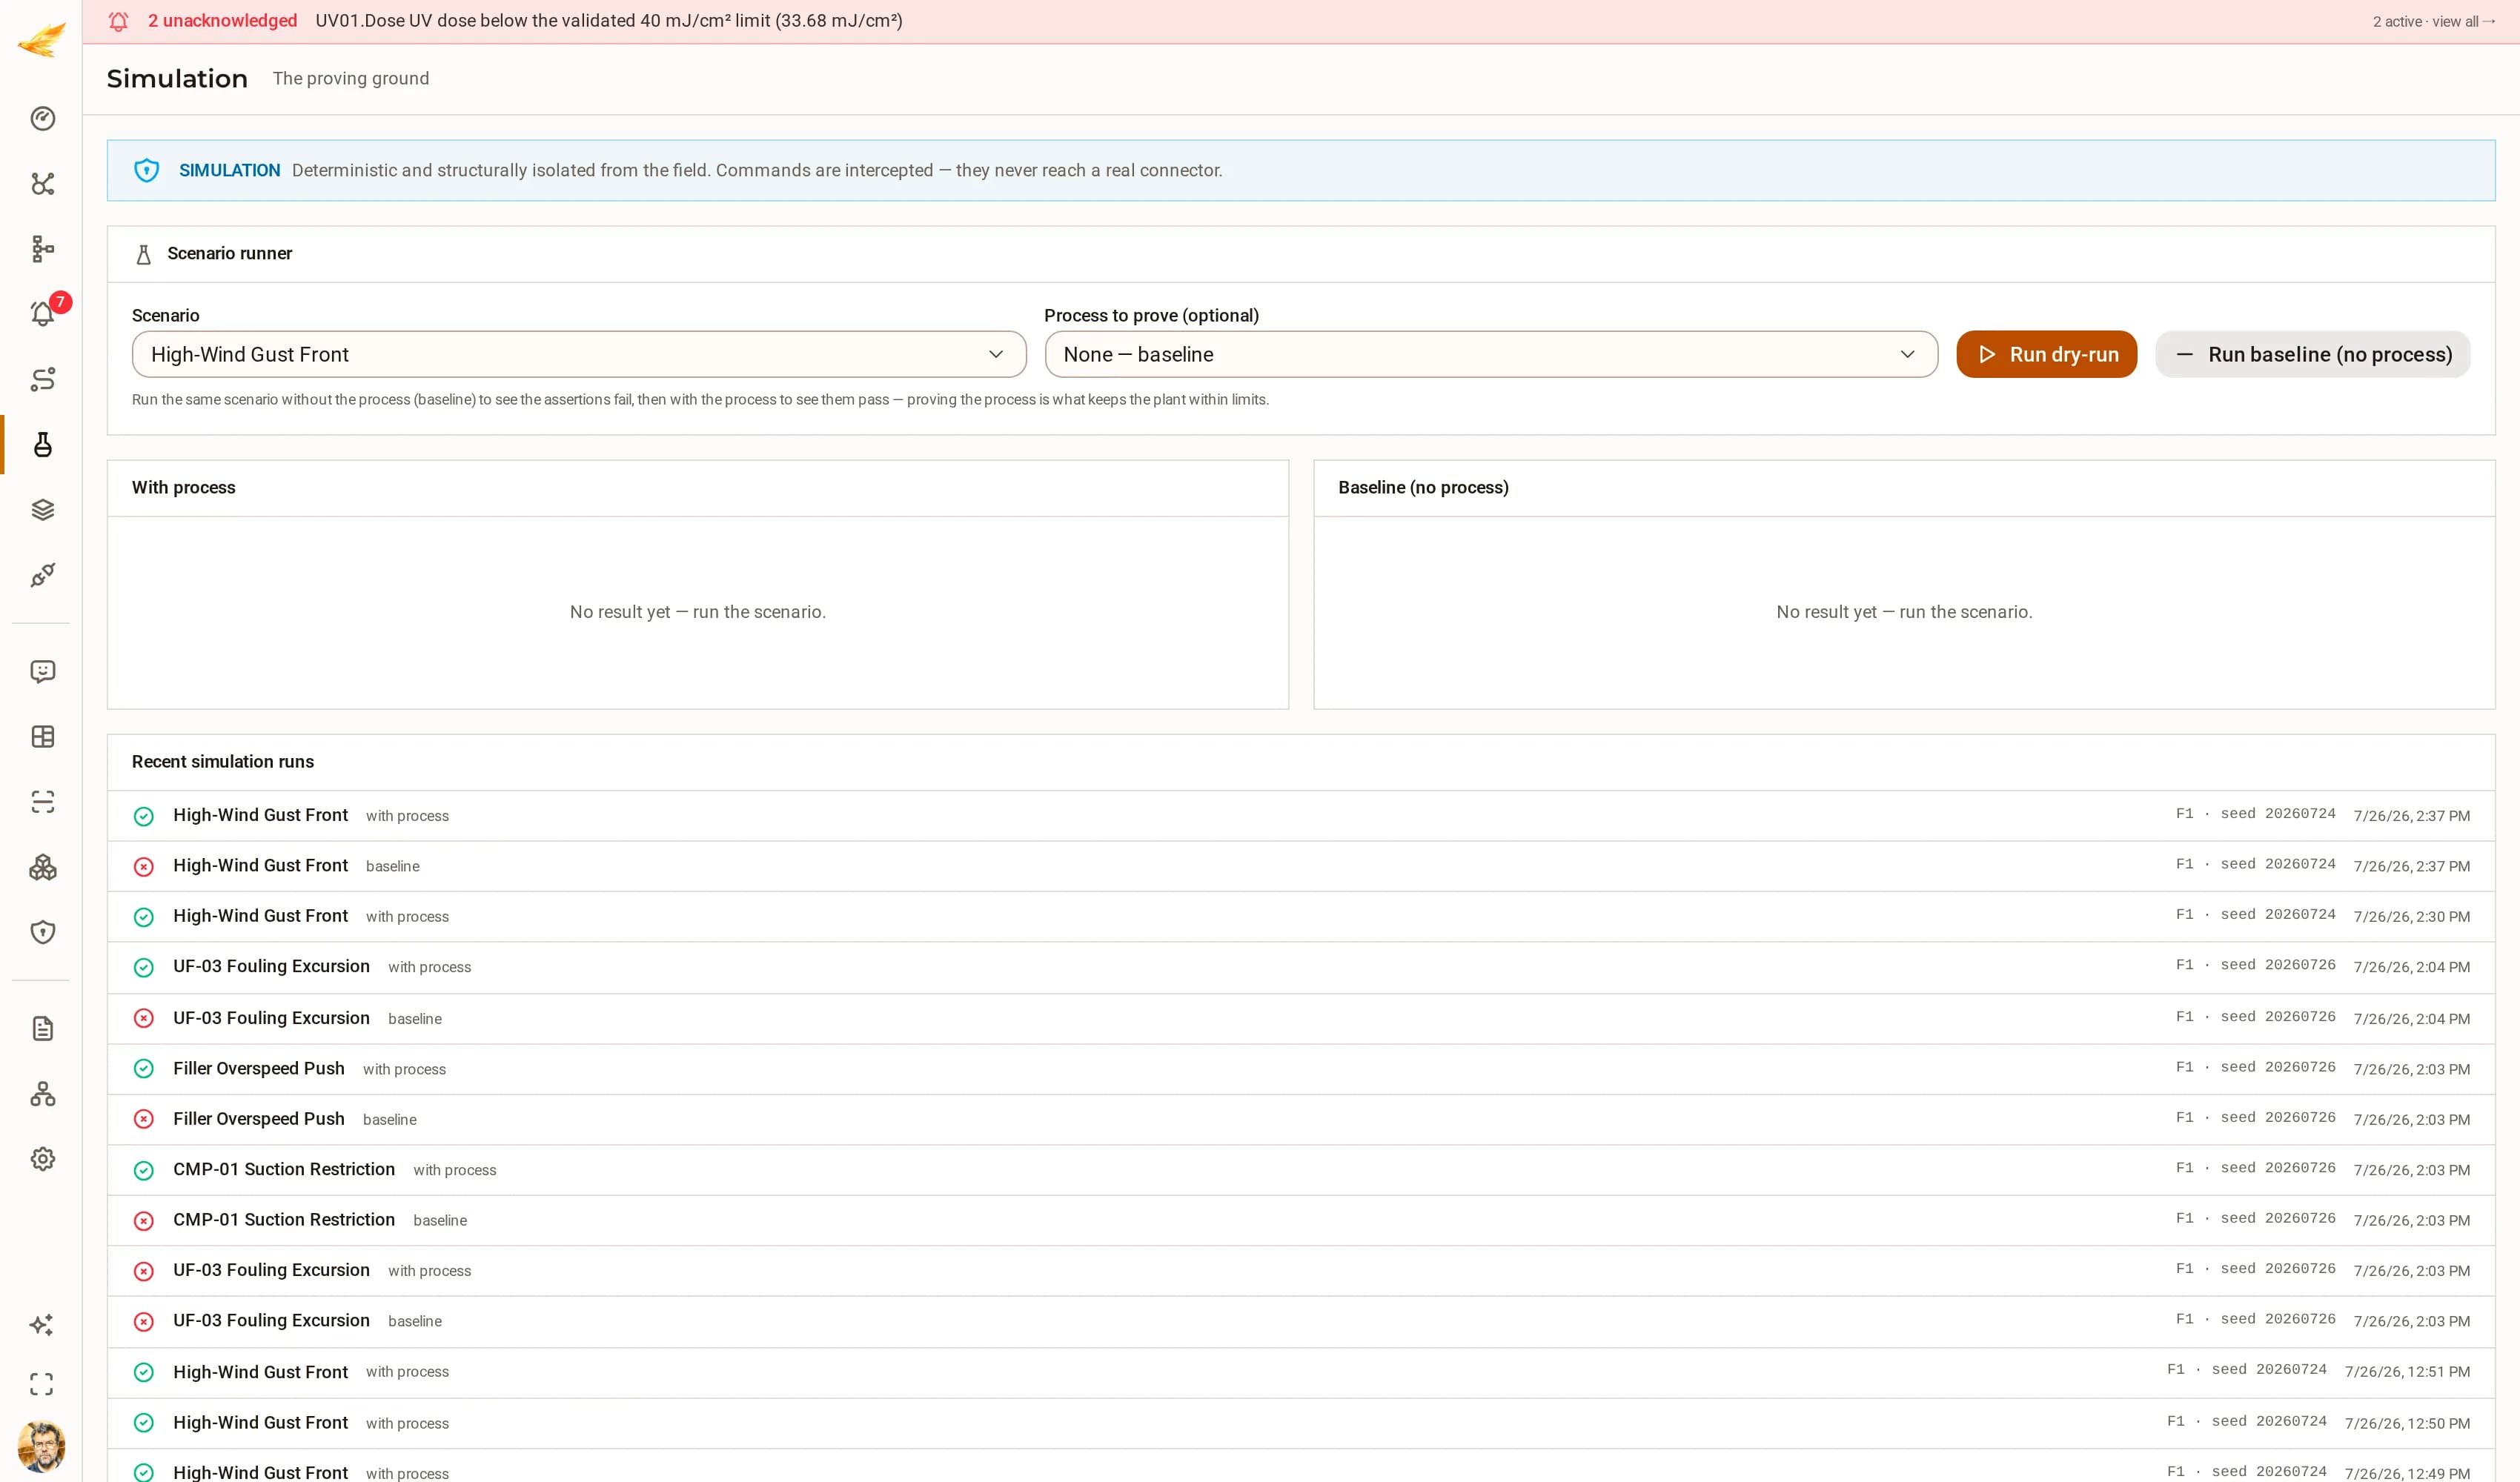
La preuve : Filler Overspeed Push
La ligne est poussée à 100 % de la cadence nominale de la remplisseuse pour chasser la production ; la machine fonctionne au-delà de son coude de qualité.
Référence — sans la procédure
- Taux de rejet de la remplisseuse ≤ 3,5 % — mesuré 9,40 %
- TRS de la remplisseuse ≥ 65 % — mesuré 75,3 %
Avec la procédure — chaque assertion tient
- Taux de rejet de la remplisseuse ≤ 3,5 % — mesuré 1,90 %
- TRS de la remplisseuse ≥ 65 % — mesuré 70,1 %
Le TRS chute de cinq points et les rejets diminuent d’un facteur cinq. La répétition à blanc montre à l’opérateur ce compromis avant même de toucher à la ligne.
Ce que voit la salle de contrôle
DjiniousCC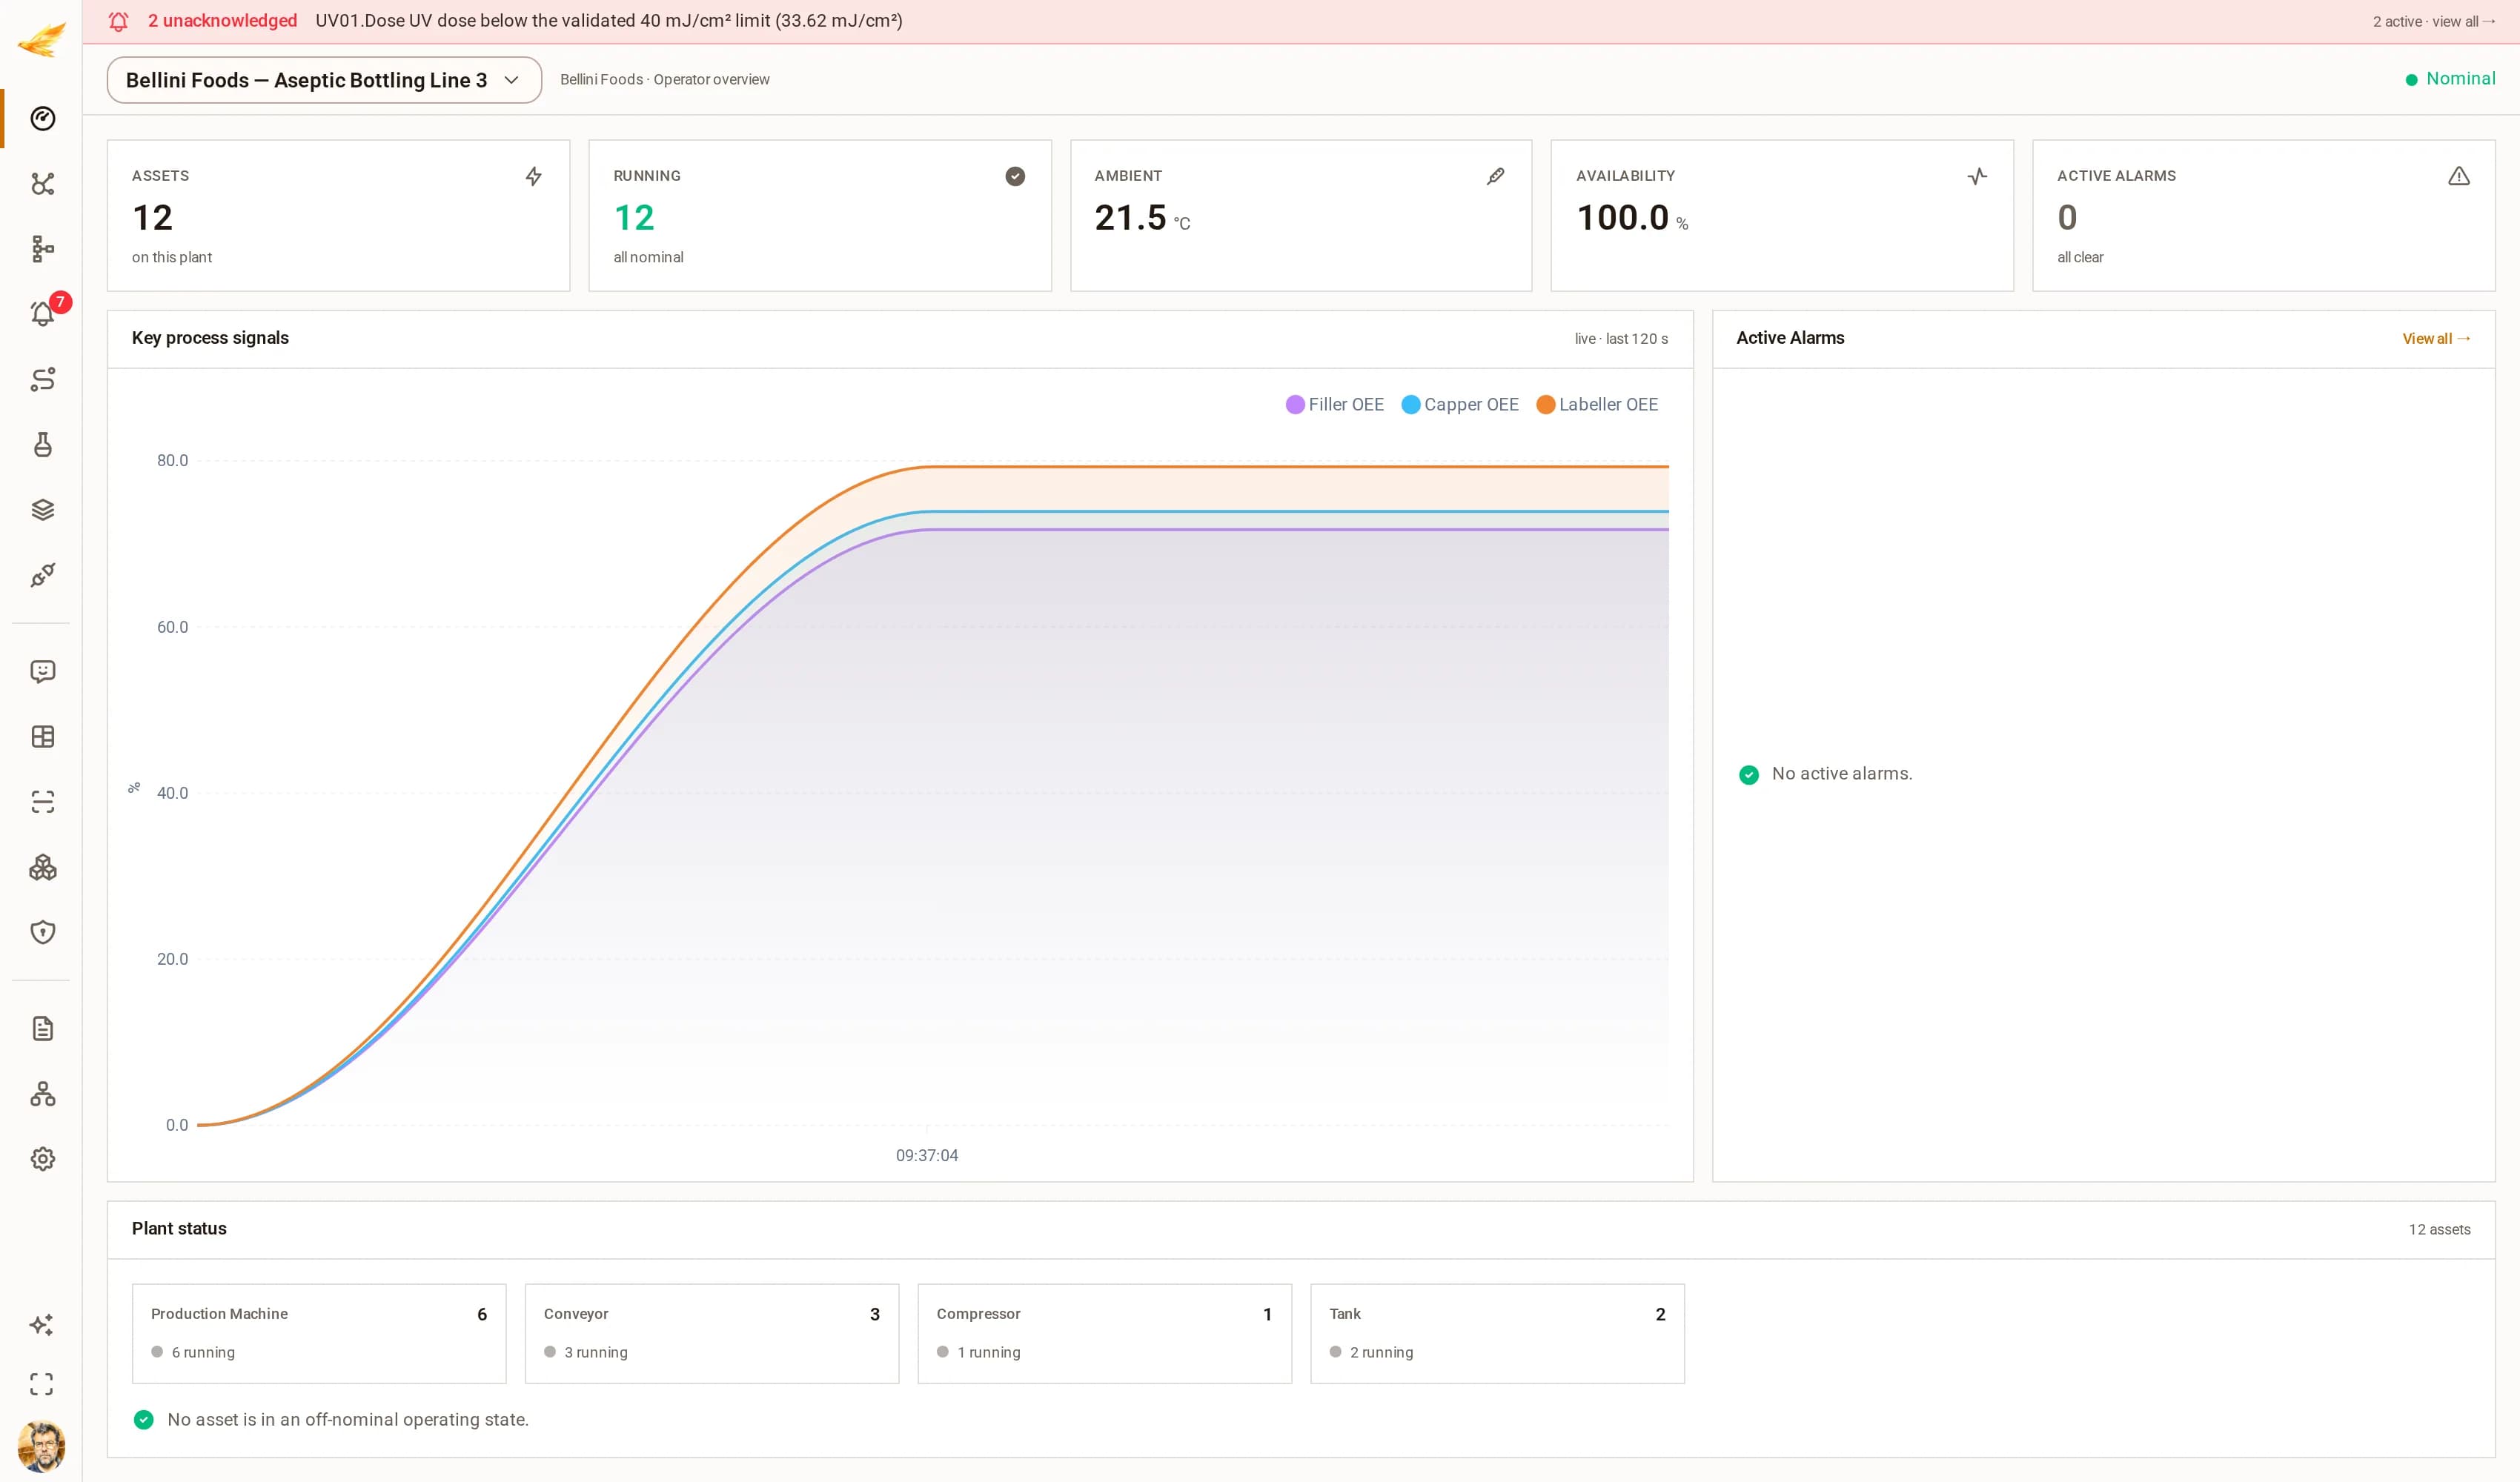 DjiniousCC
Continuer à explorer
Cas d’usage associés
 Robotique industrielleCellule robotisée KronosUne cellule robotisée à six axes modélisée de bout en bout en ELANG comme référence auditée — environ un millier de lignes portant une conception de sécurité fonctionnelle au niveau de performance ISO 13849-1 PL d, chaque protection étant tracée jusqu’au danger qu’elle atténue.
 DjiniousEngineering
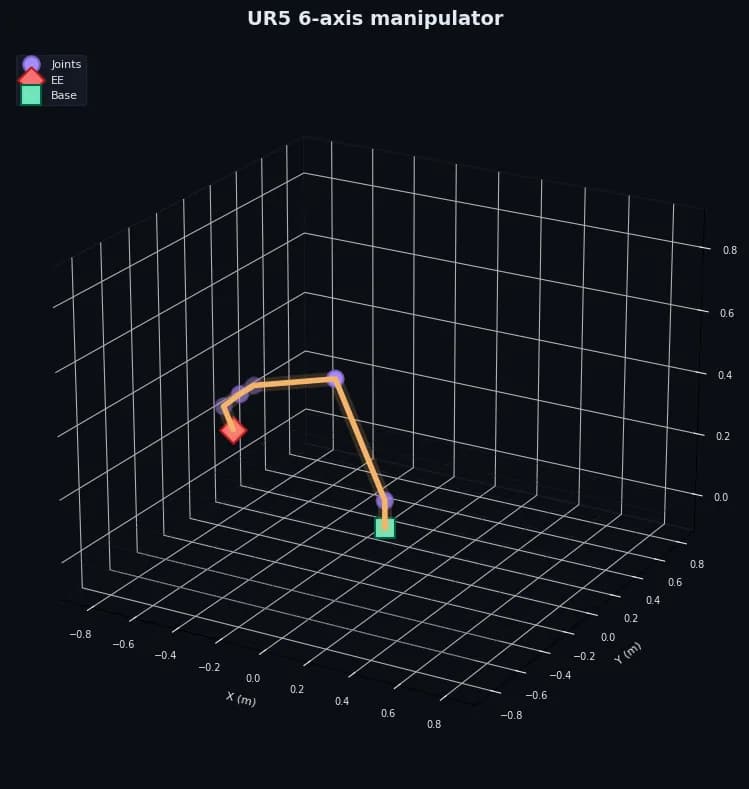 Robotique industrielleManipulateur UR5 à 6 axesUn bras UR5 spatial à 6 degrés de liberté modélisé comme un système multicorps unique — une cinématique inverse en forme close pilotant une trajectoire cartésienne de l’effecteur via une commande PD par articulation avec anticipation de gravité.
 DjiniousLab
 Engins lourdsPelle hydrauliqueUne pelle de 20 tonnes comme modèle multi-physique unique — une liaison planaire flèche/balancier/godet entraînée par des vérins hydrauliques à partir d’une pompe à détection de charge, de la cinématique et de l’espace de travail jusqu’à un cycle de creusement couplé, la force d’arrachement et l’énergie par cycle.DjiniousLab